Как работает машина для производства напольных покрытий из ПВХ SPC?
Краткое содержание статьи
Надежная машина для производства напольных покрытий из ПВХ SPC.необходим для производителей, стремящихся производить высококачественные напольные покрытия из каменно-пластикового композита с одинаковыми размерами, стабильным качеством поверхности и эффективными производственными характеристиками. От подготовки сырья и экструзии до каландрирования, охлаждения и обработки листов — каждый этап производства влияет на конечный продукт.
В этом руководстве объясняется, как работает оборудование SPC для производства листов напольного покрытия, какие компоненты влияют на качество производства, как выбрать подходящее оборудование и что производители должны учитывать при планировании производственной линии. В нем также рассматриваются общие производственные проблемы и практические способы повышения операционной эффективности при одновременном контроле производственных затрат.
Оглавление
- Как работает машина для производства напольных покрытий из ПВХ SPC?
- Какие материалы используются при производстве напольных покрытий SPC?
- Каковы основные компоненты производственной линии SPC?
- Как каждый этап производства влияет на качество листов?
- Какие факторы определяют качество напольного покрытия SPC?
- Как производители могут повысить эффективность производства?
- Какие распространенные проблемы возникают при производстве листов SPC?
- Как выбрать подходящую машину для производства напольных покрытий SPC?
- Почему важно обслуживать оборудование?
- Часто задаваемые вопросы
1. Как работает машина для производства напольных покрытий из ПВХ SPC?
Машина для производства листов для пола из ПВХ SPC представляет собой промышленную производственную систему, предназначенную для производства листов с жесткой сердцевиной, используемых в напольных покрытиях из каменно-пластикового композита. Эти листы обычно состоят из поливинилхлорида (ПВХ), карбоната кальция, стабилизаторов, технологических добавок и других функциональных добавок.
В отличие от традиционных гибких виниловых напольных покрытий, основные листы SPC разработаны для обеспечения большей стабильности размеров и жесткости. Их эффективность зависит от рецептуры, условий обработки, конфигурации оборудования и контроля качества на протяжении всего производства.
Производственный процесс обычно начинается с подготовки и смешивания сырья. Затем соединение обрабатывается с помощью экструзионной системы, формируется в непрерывный лист, калибруется, охлаждается и передается на последующее оборудование для резки или дальнейшей обработки.
Типичный рабочий процесс производства SPC:
Подготовка сырья → Смешивание → Подача → Экструзия → Каландрирование или формование листов → Охлаждение → Выгрузка → Резка → Проверка → Укладка
Каждый этап выполняет определенную функцию. Точный контроль температуры, стабильная подача материала, равномерное давление и синхронизированная скорость линии помогают производителям поддерживать постоянную толщину листа и качество поверхности.
Для производителей напольных покрытий выбор подходящей производственной линии – это не просто покупка экструдера. Он включает в себя оценку всего производственного процесса, чтобы гарантировать, что оборудование соответствует заданным характеристикам продукта и производственным целям.
2. Какие материалы используются при производстве напольных покрытий SPC?
Состав материала играет важную роль в определении механических свойств, характеристик обработки и окончательного внешнего вида напольного покрытия SPC. Подходящее производственное оборудование должно быть совместимо с рецептурой сырья, выбранной производителем.
2.1 Поливинилхлорид (ПВХ)
ПВХ является основным полимерным компонентом напольных покрытий SPC. Он действует как связующая матрица, удерживающая вместе минеральные наполнители и добавки. Его технологические характеристики влияют на поведение расплава, качество сварки и механические характеристики готового сердцевинного листа.
2.2 Карбонат кальция
Карбонат кальция широко используется в качестве минерального наполнителя в рецептурах SPC. Он способствует созданию жесткой структуры основного материала и влияет на плотность, жесткость и стоимость производства.
Размер частиц, распределение, содержание влаги и загрузку наполнителя следует тщательно контролировать. Излишек или плохо диспергированный наполнитель может отрицательно сказаться на проплавлении материала и прочности листа.
2.3 Стабилизаторы и технологические добавки
Стабилизаторы помогают защитить ПВХ во время термической обработки, а технологические добавки поддерживают плавление расплава и улучшают стабильность обработки. В зависимости от рецептуры продукта также могут быть включены смазочные материалы, модификаторы ударной вязкости и другие добавки.
| Материал | Основная функция | Важное соображение |
|---|---|---|
| ПВХ смола | Обеспечивает полимерную матрицу | Постоянное качество смолы и характеристики обработки |
| Карбонат кальция | Обеспечивает минеральное наполнение и жесткость. | Размер частиц и дисперсия |
| Стабилизаторы | Улучшение термической стабильности | Совместимость с рецептурой ПВХ |
| Средства обработки | Поддержка слияния и обработки | Подходящая дозировка и состав |
| Смазочные материалы | Помогите контролировать поток материалов и процесс обработки | Сбалансированная внутренняя и внешняя смазка |
| Модификаторы воздействия | Улучшите производительность, связанную с воздействием | Совместимость и требуемые свойства продукта |
Производители должны разработать стабильную рецептуру до окончательной настройки машины. Изменения свойств сырья могут повлиять на давление экструзии, температуру плавления, стабильность продукции и размеры готового листа.
3. Каковы основные компоненты производственной линии SPC?
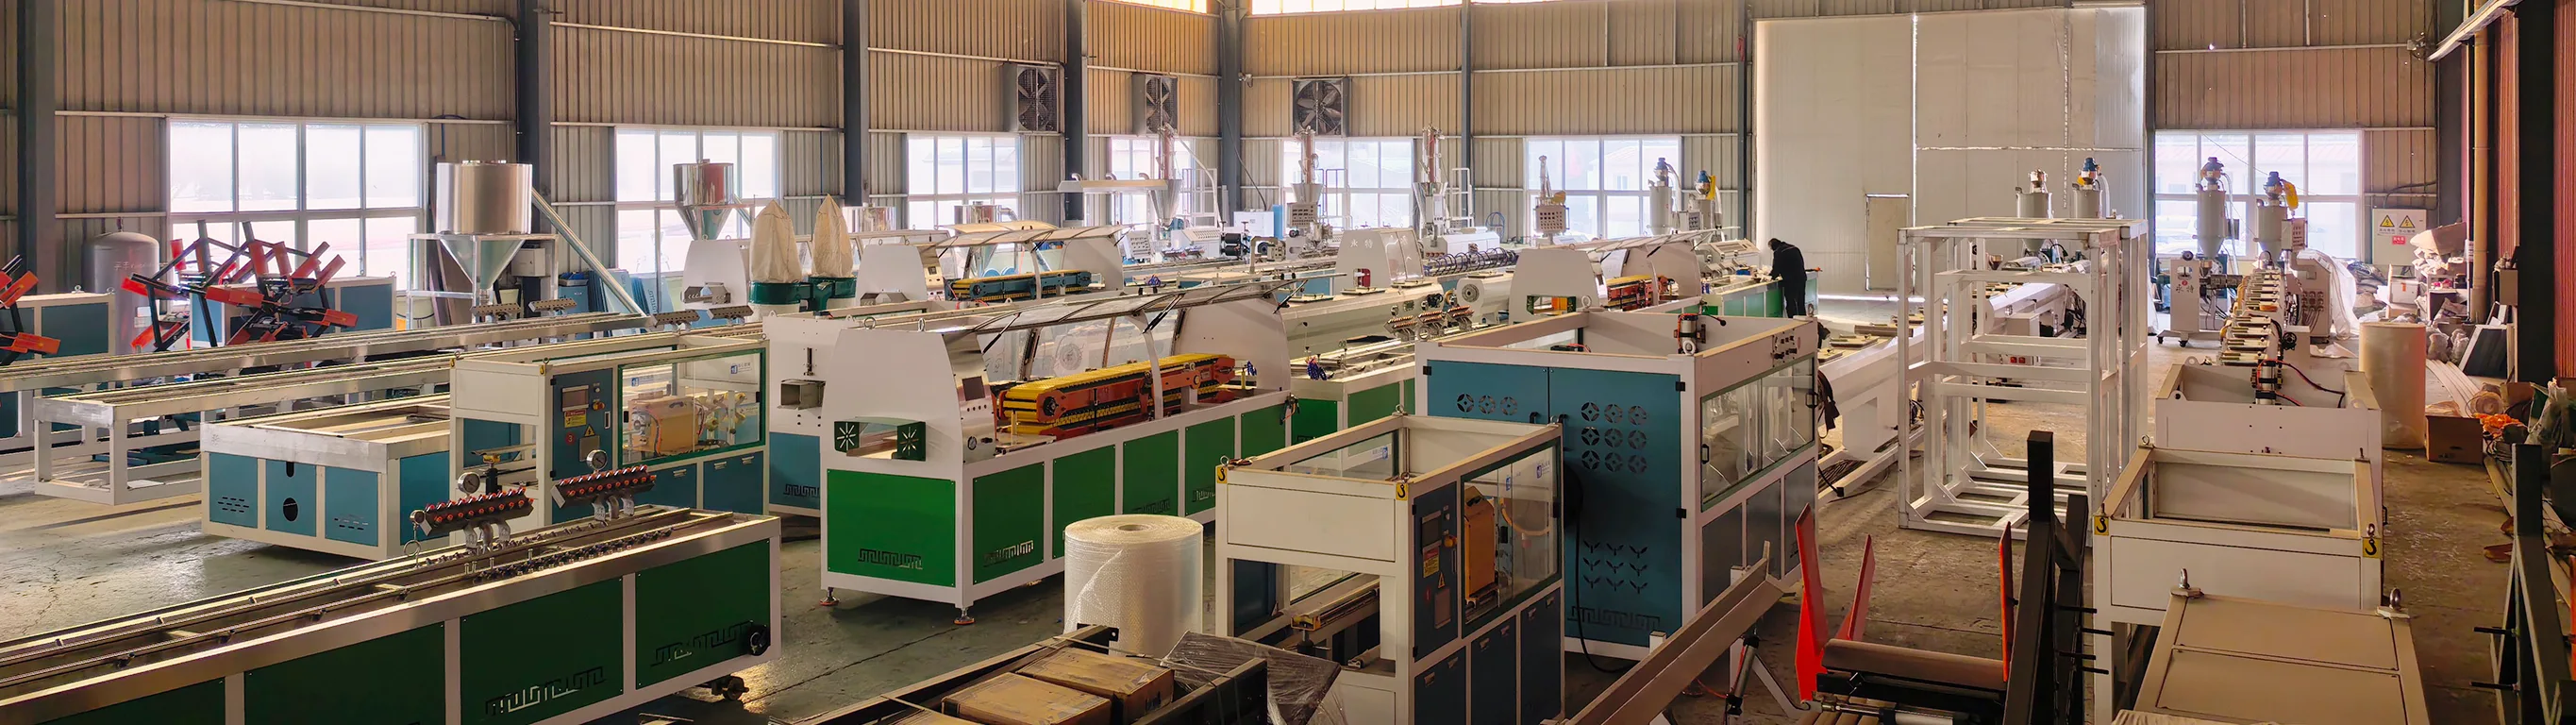
Полная линия по производству напольных покрытий из ПВХ SPC обычно состоит из нескольких соединенных между собой машин. Точная конфигурация зависит от производственной мощности, размеров листа, рецептуры и требований производителя к отделке.
3.1 Высокоскоростная система смешивания
Система смешивания объединяет смолу ПВХ, карбонат кальция и добавки в однородную смесь. Правильное смешивание помогает равномерно распределить ингредиенты и снижает риск возникновения противоречивых свойств материала во время экструзии.
3.2 Система подачи
Автоматическое загрузочное оборудование передает подготовленные материалы в экструзионную систему. Стабильная и последовательная подача важна, поскольку колебания подачи материала могут привести к изменениям в производительности и толщине листа.
3.3 Двухшнековый экструдер
Двухшнековый экструдер является основным компонентом многих линий по производству листов SPC. Он транспортирует, смешивает, пластифицирует и транспортирует материал в контролируемых условиях обработки.
Конструкция шнека, диаметр шнека, мощность двигателя, температурные зоны и производительность экструзии должны соответствовать рецептуре материала и требуемой производительности.
3.4 Каландровое и листогибочное оборудование
Каландрирование или другое оборудование для формования листов помогает сформировать из экструдированного материала непрерывный лист необходимой ширины, толщины и характеристик поверхности.
Выравнивание валков, контроль температуры, состояние поверхности и распределение давления являются важными факторами, влияющими на однородность листа.
3.5 Система охлаждения
Секция охлаждения контролируемым образом снижает температуру листа. Правильное охлаждение помогает стабилизировать размеры и подготовить материал к последующей обработке.
3.6 Транспортировочное и режущее оборудование
Система вытягивания обеспечивает стабильное движение листа, а режущий блок производит листы или секции по необходимым размерам.
3.7 Электрическая система управления
Централизованная система управления позволяет операторам контролировать и регулировать важные рабочие параметры, включая температуру, скорость и другие параметры процесса. Хорошо спроектированный интерфейс управления может упростить работу и улучшить повторяемость производства.
| Оборудование | Основная функция | Влияние на качество |
|---|---|---|
| Система смешивания | Смешивание сырья | Консистенция материала |
| Система подачи | Стабильная поставка материала | Согласованность вывода |
| Двухшнековый экструдер | Пластификация и транспортировка | Качество расплава и плавление материала |
| Каландровый блок | Формирование листов | Толщина и однородность поверхности |
| Система охлаждения | Контролируемое охлаждение | Стабильность размеров |
| Режущий блок | Контроль размеров | Точность готового листа |
4. Как каждый этап производства влияет на качество листов?
Понимание взаимосвязи между этапами производства и качеством готовой продукции помогает производителям выявлять проблемы до того, как они приведут к большому количеству отходов материала.
4.1 Подготовка сырья
Сырье следует точно взвесить и смешать по установленной рецептуре. Плохое распределение ингредиентов может привести к нестабильным свойствам материала, нестабильной экструзии или видимым дефектам готового листа.
4.2 Экструзия и пластификация
Во время экструзии ПВХ-композит нагревается и перерабатывается в работоспособный расплав. Настройки температуры должны соответствовать рецептуре и конструкции оборудования.
Недостаточная пластификация может привести к плохому проплавлению и слабой структуре листа. Чрезмерное тепловое воздействие может привести к деградации ПВХ, обесцвечиванию или другим дефектам обработки.
4.3 Формирование листов и контроль толщины
Секция формования определяет геометрию листа. Неравномерное давление роликов, неправильное выравнивание или нестабильный поток материала могут привести к изменению толщины по ширине листа.
4.4 Охлаждение и стабилизация размеров
Условия охлаждения влияют на стабильность размеров листа. Быстрое или неравномерное охлаждение может привести к внутреннему напряжению, деформации или изменениям размеров.
4.5 Резка и окончательный контроль
Точность резки влияет на последующее производство напольных покрытий. Готовые листы следует проверять на толщину, ширину, длину, внешний вид поверхности, плоскостность и другие требования, определенные заказчиком.
Практическая рекомендация:
Установите контрольно-пропускные пункты после экструзии, формования листов, охлаждения и резки. Раннее обнаружение отклонений, как правило, более экономично, чем выявление дефектов после дальнейшей обработки напольного покрытия.
5. Какие факторы определяют качество напольного покрытия SPC?
Высококачественные основные листы SPC требуют баланса между рецептурой материала, характеристиками оборудования, контролем процесса и стандартами контроля.
5.1 Однородность толщины
Постоянная толщина имеет важное значение для последующего производства напольных покрытий. Вариации могут повлиять на сборку продукта, размеры готового напольного покрытия и общую производительность производства.
5.2 Качество поверхности
Лист должен иметь однородный вид, без явных царапин, пузырей, неровностей, загрязнений и других видимых дефектов. Качество поверхности зависит от чистоты материала, состояния расплава, поверхности роликов и стабильности обработки.
5.3 Стабильность размеров
Листы SPC должны сохранять свои предполагаемые размеры во время охлаждения, хранения и последующей обработки. Состав материала и условия охлаждения влияют на размерное поведение.
5.4 Механические свойства
Жесткость, ударопрочность и способность к изгибу являются важными факторами для материалов сердцевины SPC. Производителям следует оценивать эти свойства посредством соответствующих испытаний, а не полагаться исключительно на визуальный осмотр.
5.5 Стабильная производительность производства
Качество должно оставаться одинаковым для разных производственных партий. Стабильная подача материала, повторяемость настроек машины и регулярное техническое обслуживание помогают снизить непредвиденные отклонения.
6. Как производители могут повысить эффективность производства?
Для производителей напольных покрытий эффективность производства подразумевает нечто большее, чем просто увеличение скорости машины. Успешная операция должна сбалансировать производительность, качество продукции, потребление энергии, требования к рабочей силе и использование материалов.
6.1 Оптимизация рецептуры материала
Работайте с квалифицированными поставщиками материалов и создайте контролируемую рецептуру. Избегайте частых ненужных изменений соотношения ингредиентов, поскольку они могут повлиять на стабильность обработки и характеристики продукта.
6.2 Поддержание стабильных параметров обработки
Контролируйте важные параметры, такие как температура, скорость шнека, давление экструзии, состояние валков и скорость производства. Ведите учет успешных рабочих настроек для различных спецификаций продукта.
6.3 Сокращение времени незапланированных простоев
Регулярные проверки винтов, цилиндров, роликов, подшипников, двигателей и электрических систем помогают выявить потенциальные неисправности до того, как они прекратят производство.
6.4 Улучшение автоматизации и координации процессов
Автоматическая подача, синхронизированная вытяжка, централизованное управление и автоматическая резка позволяют сократить ручное вмешательство и повысить стабильность производства.
6.5 Обучение операторов машин
Операторы должны понимать процедуры запуска, регулировки температуры, обращения с материалами, ненормальных состояний машины и требований к останову. Надлежащее обучение снижает эксплуатационные ошибки и материальные отходы.
| Область улучшения | Рекомендуемое действие | Ожидаемая выгода |
|---|---|---|
| Управление материалами | Стандартизировать составы и процедуры взвешивания | Более стабильное качество материала |
| Управление процессом | Мониторинг температуры и производственных параметров | Более стабильное производство |
| Обслуживание оборудования | Следуйте планам плановых проверок | Сокращение времени непредвиденных простоев |
| Автоматизация | Координация подачи, формования и резки | Повышение операционной эффективности |
| Обучение операторов | Предоставляем практические инструкции по эксплуатации | Меньше производственных ошибок |
7. Какие распространенные проблемы возникают при производстве листов SPC?
Даже при наличии хорошо спроектированной машины для производства листов напольного покрытия из ПВХ SPC производители могут столкнуться с проблемами обработки. Выявление их возможных причин является важной частью поддержания стабильности производства.
7.1 Неравномерная толщина листа
Возможные причины:
- Нестабильная подача материала.
- Неправильная центровка роликов.
- Неравномерное распределение давления.
- Колебания производительности экструзии.
Рекомендуемые решения:Проверьте систему подачи, проверьте выравнивание роликов, проверьте стабильность экструзии и отрегулируйте условия формования в соответствии с инструкциями производителя оборудования.
7.2 Поверхностные пузыри или дефекты
Возможные причины:
- Влага или загрязнение сырья.
- Неправильные условия обработки материала.
- Непоследовательное слияние материалов.
- Загрязнение формовочных роликов.
Рекомендуемые решения:Проверьте хранение и чистоту сырья, просмотрите рецептуру, осмотрите поверхности валков и оцените температурный профиль экструзии.
7.3 Деформация или коробление листа
Возможные причины:
- Неравномерное охлаждение.
- Остаточное внутреннее напряжение.
- Несбалансированная формулировка.
- Неправильное обращение после производства.
Рекомендуемые решения:Оптимизируйте условия охлаждения, пересмотрите рецептуру материала и улучшите процедуры обработки и хранения листов.
7.4 Низкий объем производства
Возможные причины:
- Недостаточная мощность экструзии.
- Нестабильная подача материала.
- Частые перебои в работе оборудования.
- Неправильная координация между производственными подразделениями.
Рекомендуемые решения:Оцените всю производственную линию, а не увеличивайте только скорость шнека. Проверьте производительность подачи, состояние машины, ограничения формовки и скорость погрузки-разгрузки.
Важный:
Не изменяйте одновременно несколько параметров обработки при устранении неполадок. Регулируйте одну переменную за раз, когда это возможно, записывайте результаты и следуйте безопасным процедурам работы, чтобы определить фактическую причину.
8. Как выбрать подходящую машину для производства напольных покрытий SPC?
Выбор машины для производства напольных покрытий SPC — это долгосрочная инвестиция. Покупатели должны оценить не только первоначальную закупочную цену, но и производственные требования, надежность оборудования, техническую поддержку и возможности будущего расширения.
8.1 Определите свои производственные требования
Прежде чем запросить ценовое предложение, уточните следующую информацию:
- Требуемый диапазон ширины и толщины листа.
- Целевая производственная мощность в час.
- Рецептура материала SPC и характеристики сырья.
- Ожидаемое количество часов работы в день.
- Доступные заводские площади и условия установки.
- Местные требования к электроснабжению и коммунальным услугам.
8.2 Оценка мощности экструзии
Производительность экструдера должна соответствовать предполагаемой производительности и рецептуре. Покупателям следует запрашивать у поставщиков практическую информацию о производительности в сопоставимых условиях эксплуатации, а не полагаться исключительно на теоретические максимальные значения.
8.3 Контроль качества листа и стабильности производства
Спросите производителя, соответствует ли машина требуемым допускам по толщине, ширине листа, качеству поверхности и размерным характеристикам. По возможности запрашивайте образцы производственных данных или машинные испытания с использованием подходящего состава.
8.4 Учитывайте потребление энергии
Системы отопления, экструзионные двигатели, охлаждающее оборудование и вспомогательные устройства — все это увеличивает эксплуатационные расходы. Сравните ожидаемое энергопотребление всей линии, а не оценивайте только главный экструдер.
8.5 Оценка технической поддержки
Руководство по установке, обучение операторов, наличие запасных частей, помощь в устранении неполадок и послепродажное обслуживание являются важными факторами, особенно для зарубежных покупателей, открывающих новое предприятие по производству напольных покрытий SPC.
8.6 Сравните общие инвестиционные затраты
Общая сумма инвестиций может превышать стоимость покупки машины. Учитывайте расходы на монтаж, транспортировку, электромонтажные работы, вспомогательное оборудование, подготовку сырья, техническое обслуживание и пуско-наладочные работы.
| Оценочный элемент | Вопросы, которые следует задать поставщику |
|---|---|
| Производственная мощность | Каков практический результат предложенной формулировки? |
| Размеры продукта | Какие диапазоны ширины и толщины листа может производить линия? |
| Энергопотребление | Какова предполагаемая общая потребляемая мощность? |
| Автоматизация | Какие этапы производства автоматизированы? |
| Установка | Какие услуги по монтажу и пуско-наладке предоставляются? |
| Послепродажное обслуживание | Доступна ли техническая поддержка и запасные части? |
| Гарантия качества | Может ли поставщик предоставить процедуры тестирования и приемки? |
9. Почему важно обслуживать оборудование?
Регулярное техническое обслуживание помогает сохранить производительность оборудования, сократить время непредвиденных простоев и продлить срок службы машины для производства напольных покрытий из ПВХ SPC.
Ежедневное обслуживание
- Осмотрите машину перед началом производства.
- Проверьте, нет ли необычного шума, вибрации или утечек.
- Очистите доступные поверхности оборудования и зоны контакта с материалами.
- Контролируйте температуру, давление и условия эксплуатации.
- Проверьте состояние устройств безопасности и аварийной остановки.
Периодическое техническое обслуживание
- Осмотрите винты и цилиндры на предмет износа.
- Проверьте поверхности роликов и их выравнивание.
- Осмотрите подшипники, системы трансмиссии и точки смазки.
- Проверьте электрические соединения и компоненты управления.
- Проверьте работу системы охлаждения и отопления.
Интервалы технического обслуживания должны соответствовать рекомендациям производителя оборудования и реальным условиям эксплуатации. Перед проверкой или ремонтом изолируйте источники питания и выполните необходимые процедуры блокировки и безопасности.
10. Часто задаваемые вопросы
Вопрос 1. Для чего используется машина для производства листов напольного покрытия из ПВХ SPC?
Он используется для производства жестких сердцевинных листов SPC из смолы ПВХ, карбоната кальция, стабилизаторов и других добавок. Эти листы впоследствии перерабатываются в напольные покрытия SPC.
В2. В чем основная разница между напольными покрытиями из ПВХ и напольными покрытиями из SPC?
В напольных покрытиях SPC используется жесткая композитная сердцевина из камня и пластика, обычно содержащая ПВХ и минеральные наполнители. Обычные гибкие полы из ПВХ могут иметь разные составы и структуры. Поэтому их жесткость, размерное поведение и применение могут различаться.
Вопрос 3. Почему для производства SPC обычно используется двухшнековый экструдер?
Двухшнековый экструдер обеспечивает функции транспортировки материала, смешивания и пластификации. Его конфигурация может быть разработана для работы с высоконаполненными соединениями ПВХ, используемыми при производстве листов SPC.
Вопрос 4. Какие факторы влияют на производительность линии по производству листов SPC?
Производительность зависит от конструкции экструдера, конфигурации шнека, мощности двигателя, состава материала, стабильности подачи, условий обработки и мощности последующего оборудования.
Вопрос 5. Может ли одна производственная линия производить листы SPC разной толщины?
Многие производственные линии могут работать с различными спецификациями толщины в пределах расчетного рабочего диапазона. Покупатели должны подтвердить у поставщика доступный диапазон регулировки и необходимые изменения в инструментах или конфигурации.
Вопрос 6. Как производители могут сократить количество отходов при производстве листов SPC?
Используйте одинаковое сырье, поддерживайте стабильные условия экструзии, контролируйте толщину листа, оптимизируйте охлаждение и проверяйте продукцию на протяжении всего производственного процесса. Раннее обнаружение дефектов помогает предотвратить ненужные отходы в дальнейшем.
Вопрос 7. Что должны подготовить покупатели перед покупкой производственной машины SPC?
Подготовьте размеры целевого листа, ожидаемый объем производства, состав сырья, планировку завода, требования к электропитанию, бюджет и ожидаемый график производства. Эти сведения помогают поставщикам рекомендовать подходящую конфигурацию.
Вопрос 8. Сколько времени занимает установка и ввод в эксплуатацию производственной линии SPC?
Срок установки и ввода в эксплуатацию зависит от конфигурации линии, размера оборудования, заводской готовности, электрических соединений и требований к обучению оператора. Покупатели должны запросить у производителя график реализации конкретного проекта.
Вопрос 9. Доступен ли автоматический режим производства листов для полов SPC?
Да. В зависимости от конфигурации производственная линия может включать в себя автоматическую подачу, централизованное управление процессом, синхронную транспортировку и автоматическую резку. Соответствующий уровень автоматизации зависит от производственных целей и инвестиционного бюджета производителя.
Вопрос 10. Как я могу получить подходящее предложение на линию по производству листов для пола SPC?
Свяжитесь с опытным производителем оборудования и предоставьте свои целевые характеристики, необходимую производственную мощность, информацию о сырье и заводских условиях. Подробный список требований помогает поставщику оценить подходящую конфигурацию машины.
Ищете надежное решение для производства напольных покрытий SPC?
Выбор подходящей машины для производства листов для пола из ПВХ SPC может существенно повлиять на эффективность вашего производства, стабильность продукта и долгосрочные эксплуатационные расходы.
Юнтэстремится предоставлять машинные решения для переработки пластмасс и производства напольных покрытий. Планируете ли вы построить новый завод по производству напольных покрытий SPC или модернизировать существующие производственные мощности, выбор правильной конфигурации оборудования является важным первым шагом.
Поделитесь с нашей командой своими производственными требованиями, размерами листов, целевой производительностью и спецификациями материалов. Мы можем помочь вам найти подходящее производственное решение для вашего проекта.
Связаться с нами