Причины и решения смещения дверных планок из ДПК
Причины и способы устранения смещения дверных планок из ДПК (изгиб, несимметричность полос, неравномерная толщина, скручивание)
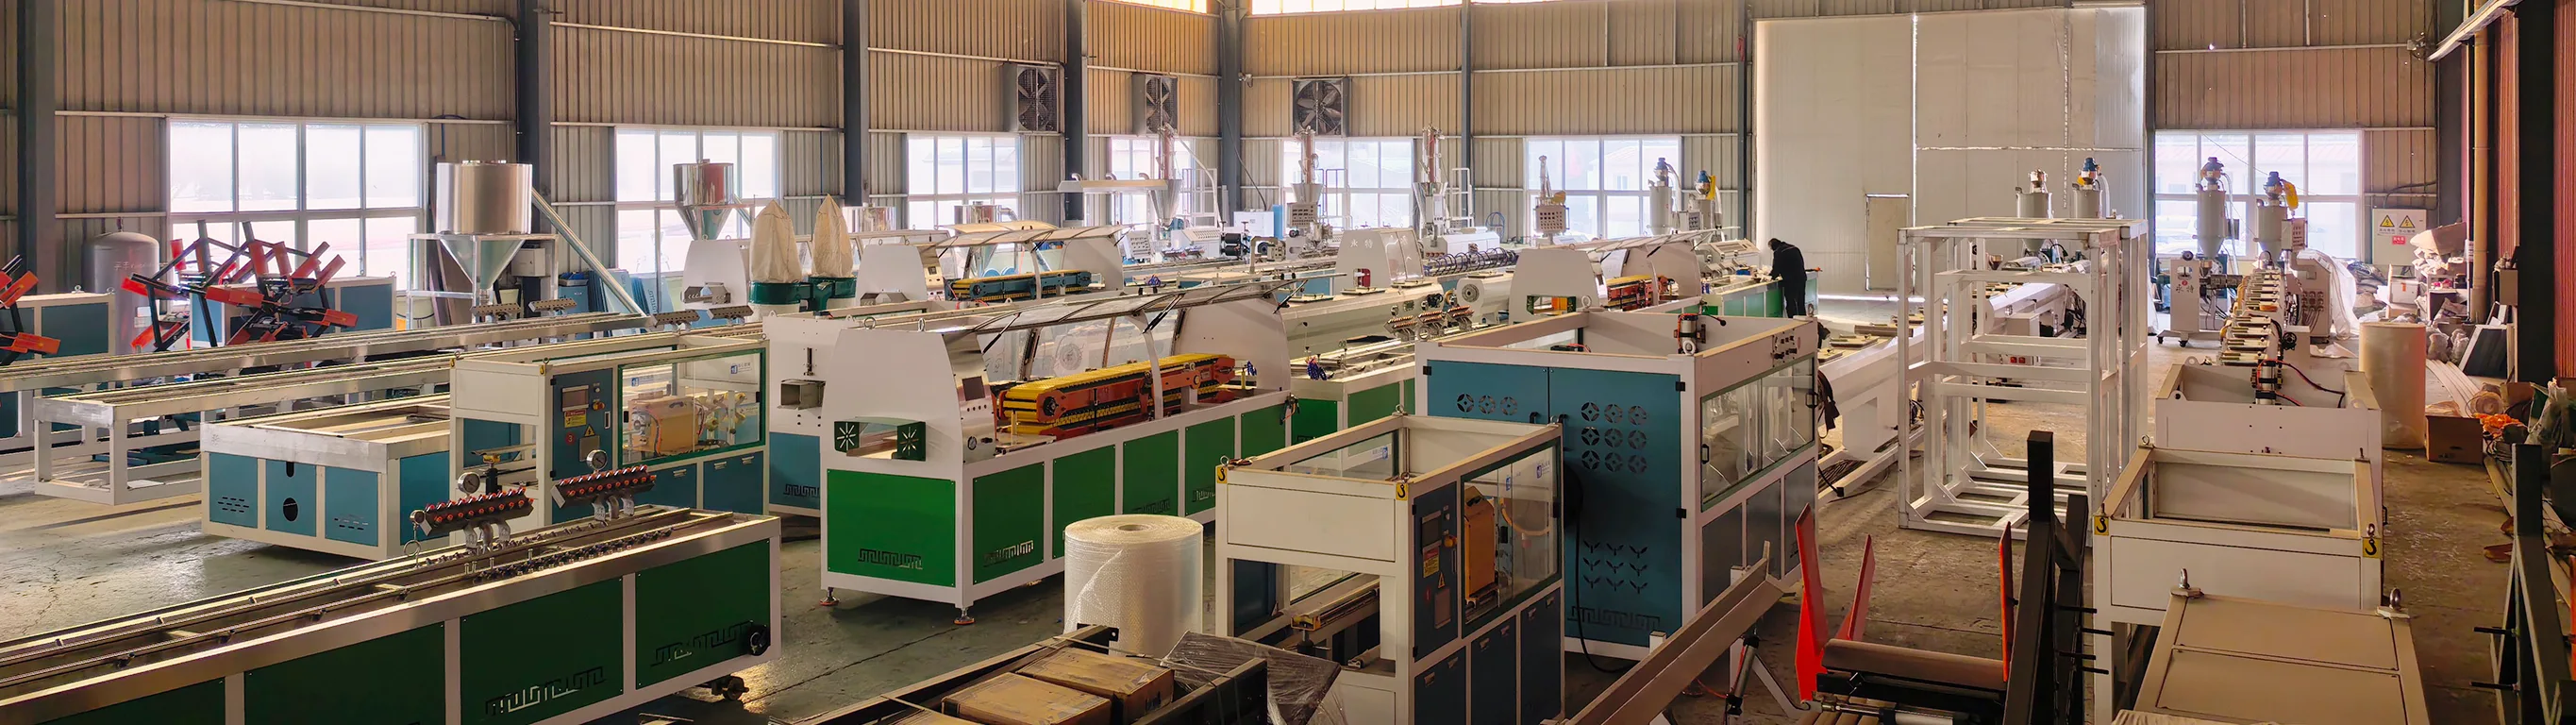
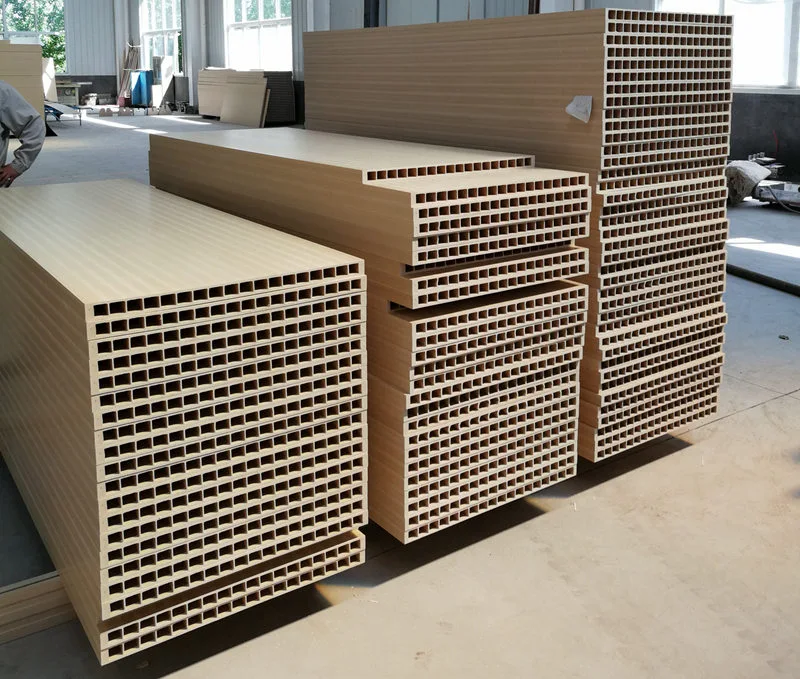
Двери из ДПК изготавливаются путем комбинированной обработки ПВХ и древесной пудры; эти двери обычно имеют полую конструкцию и изготавливаются за один этап с использованием экструзионной формы. Полая внутренняя часть обычно оснащена несколькими ребрами жесткости для повышения общей прочности профиля. Если эти ребра деформируются, это не только повлияет на плоскостность поверхности, но и поставит под угрозу структурную несущую способность профиля, потенциально препятствуя правильной установке армирующей стальной облицовки во время последующей сборки дверной панели, что напрямую влияет на качество и производительность установки готовой двери. Используя свой обширный производственный опыт, инженеры Yongte определили распространенные причины деформации ребер ребер в процессе экструзионного формования древесно-пластиковых дверей и разработали соответствующие действенные решения. Эти решения позволяют специалистам производства быстро диагностировать и локализовать неисправность, оперативно корректировать параметры производства и настройки оборудования, снижать процент брака и обеспечивать стабильное качество производства древесно-пластиковых дверных профилей. В следующем разделе систематически разбиваются конкретные проявления и методы устранения каждой потенциальной причины, расположенные в соответствии с уровнем их приоритета.
Деформация полос усиления дверей из ДПК обычно относится к внутренним полосам усиления; К частым проявлениям относятся: боковое отклонение или S-образный изгиб полос, неравномерность толщины (некоторые участки толще или тоньше других), общее скручивание полосы, в тяжелых случаях отрыв армирующей ленты от наружной стенки, перекос полой полости или деформация отскока после охлаждения и формования.
Основной механизм: неравномерная выгрузка материала из головки машины → асимметричное сопротивление формованию → неравномерное сжатие при охлаждении → перекос в распределении тягового усилия.
1. Высекальная головка и пресс-форма для двери из ДПК (наиболее распространенный вариант – устранение неполадок в первую очередь)
причина
1. Дисбаланс канала потока матрицы пресс-формы: значительная разница в сопротивлении потоку между ребристой секцией и внешней стенкой; канал подачи потока для ребра слишком узкий или слишком длинный, что приводит к более медленной скорости потока материала по сравнению с внешней стенкой, что приводит к вытягиванию и изгибу ребра; или локализованное скопление материала в канале потока ребра приводит к колебаниям скорости потока.
2. Неравный односторонний зазор в реберной матрице: на одной стороне кромки матрицы зазор больше, а на другой стороне меньший зазор; выгруженный материал толще с одной стороны и тоньше с другой, что приводит к склонности к изгибу при выбросе.
3. Неравномерное распределение температуры головки: область ребер подвергается чрезмерно высоким температурам, что делает расплав слишком жидким и склонным к растяжению и отклонению; область ребра подвергается чрезмерно низким температурам, что приводит к высокой эластичности расплава и высокому внутреннему напряжению, что может привести к отскоку и деформации после выталкивания формы.
4. Нагарообразование в головке экструзионной головки; древесный порошок коксов, прилипающий к каналам потока арматуры, приводит к локализованной закупорке материала, колебаниям скорости потока и периодическому смещению арматурных стержней.
5. Арматурные стержни (опорные стержни штампа) деформированы или ослаблены; стержень позиционирования сердечника матрицы смещен, что означает, что положение формирования арматуры не находится в центре, что приводит к прямому отклонению арматуры во время экструзии.
способ справиться с ситуацией
1. Подготовка штампа: отшлифуйте канал потока ребра, чтобы сбалансировать скорость выпуска между внешней стенкой и ребром; соответствующим образом расширить положение ребра внутри канала потока, чтобы обеспечить достаточную подачу материала ребра; скорость потока ребра должна быть немного равна или немного меньше скорости потока внешней стенки; скорость потока внешней стенки не должна быть значительно выше.
2. Откалибровать зазор отверстия матрицы и равномерно отрегулировать усиливающую кромку; осмотрите опорный стержень сердечника матрицы, зафиксируйте и выровняйте его соосность, а также замените все деформированные опорные стержни.
3. Зональный контроль температуры: температура в зоне армирования стержня формы должна быть немного ниже, чем температура внешней стенки, чтобы уменьшить текучесть расплава и минимизировать отскок; общая температура не должна превышать 185°С (для ПВХ-древеснопластиковых композитов, во избежание карбонизации древесного порошка).
4. Регулярно снимайте форму, чтобы очистить коксовый материал от накопившегося кокса; во время простоя машины применяйте теплоизоляцию, чтобы предотвратить обугливание древесной пыли и прилипание к стенкам.
2. Конструкция двери из ДПК и факторы материала.
причина
1. Неравномерное распределение частиц по размерам и высокое содержание влаги: при нагревании влага вспенивается, образуя пузырьки внутри матрицы; это приводит к нестабильной местной прочности и неравномерной усадке при охлаждении, что приводит к изгибу; если древесный порошок слишком крупный, модуль упругости расплавленного материала испытывает значительные колебания.
2. Дисбаланс смазки. Чрезмерное внешнее скольжение: поверхность расплава слишком скользкая, что приводит к плохому контакту между ребром и формообразующей втулкой, что может привести к отклонению; – Недостаточное внешнее скольжение: высокое трение приводит к деформации ребра при одностороннем натяжении формообразующей втулкой; – Недостаточное внутреннее скольжение: высокая эластичность расплава приводит к отскоку при выталкивании из формы.
3. Чрезмерное содержание наполнителя из карбоната кальция: снижает пластичность расплава и ухудшает вязкость шейки, что делает материал восприимчивым к деформации при растяжении.
4. Неравномерное смешивание материалов и изменение замеса: периодическое изменение вязкости расплава, разная толщина арматурных стержней, появление S-образных изгибов.
способ справиться с ситуацией
1. Сушка древесного порошка – контролируемое содержание влаги <1%; однородный размер частиц древесного порошка для предотвращения образования чрезмерно крупного порошка.
2. Точная настройка системы смазки: уменьшить чрезмерное внешнее трение; обеспечить достаточное внутреннее трение для улучшения однородности расплава; внесите небольшие изменения в стабилизатор, чтобы гарантировать термическую стабильность.
3. Стабильный процесс смешивания: температура высокоскоростного смешивания и температура охлаждающей нагнетания постоянны, а время смешивания каждой партии одинаково.
3. Калибровка системы охлаждения формовки (этап формовки имеет решающее значение для формирования ребер)
причина
1. Асимметрия между левой и правой втулками вакуумного формования: чрезмерное вакуумное всасывание с одной стороны тянет ребра в эту сторону, вызывая смещение ребер; чрезмерный вакуум тянет тонкостенные ребра напрямую, что приводит к деформации; недостаточный вакуум препятствует правильному прилеганию профиля к формовочной втулке, что приводит к нестабильности положения.
2. Неравномерное охлаждение водяного канала полости формы: внутренняя сторона быстро охлаждается и рано сжимается, что приводит к затвердеванию; внешняя сторона остывает медленнее и продолжает сжиматься, создавая разницу усадки, которая приводит к изгибу арматурного стержня после охлаждения.
3. Износ или несоосность входного направляющего отверстия на формообразующей втулке: когда профиль вставляется в формообразующую втулку, он не центрируется, что приводит к принудительному изгибу ребра с нарушением совмещения.
4. Внутренние ребра формовочной втулки соответствуют выступам и ступенькам полости формы; сопротивление одностороннего трения высокое.
способ справиться с ситуацией
1. Независимо отрегулируйте вакуум с обеих сторон, чтобы обеспечить сбалансированный уровень вакуума; не увеличивайте вакуум произвольно; уровень вакуума в зонах с тонкими стенками следует соответствующим образом снизить.
2. Проверьте водяной контур на наличие утечек или засоров; очистите засорившиеся каналы для воды; установить дополнительные контуры охлаждающей воды в местах соответствующих полостей формы для обеспечения равномерного охлаждения; контролировать температуру воды на входе и выходе.
3. Отрегулируйте установочную станцию, чтобы обеспечить соосность головки, установочной втулки и тягового механизма; зачистите заусенцы на установочной втулке; при обнаружении сильного износа замените регулировочную втулку.
4. Процесс экструзии тяговой и основной машины.
причина
1. Неравномерная синхронизация тяги или неравномерное натяжение ремня (неодинаковое натяжение с левой и правой стороны); неравномерная вертикальная или боковая сила тяги (одна сторона сильнее другой), подвергающая профиль воздействию боковых сил и вызывающая изгиб внутренних ребер; колеблющаяся скорость тяги (от быстрой до медленной), что приводит к изменению удлинения ребер.
2. Несоответствие между скоростью экструзии и скоростью вытяжки: если скорость вытяжки слишком высока, ребро растягивается и утончается, создавая растягивающие внутренние напряжения; при снятии с процесса рисования он отскакивает и гнется; если скорость волочения слишком мала, ребро сжимается и выпирает, подвергаясь деформации.
3. Нестабильная скорость вращения шнека; нестабильное давление расплава: пульсирующий разряд, периодическое изменение толщины ребер, имеющее волнистую кривизну.
4. Расстояние (воздушный зазор) между соплом матрицы и формовочной втулкой неправильное: если воздушный зазор слишком длинный, расплавленный материал будет свободно растягиваться в воздухе, что делает его склонным к отклонению; если воздушный зазор слишком мал, это может привести к столкновению материала с матрицей.
способ справиться с ситуацией
1. Калибровка трактора. Обеспечьте равномерное натяжение ремня с обеих сторон и проверьте износ ремня; проверьте стабильность скорости тяги.
2. Соответствуйте скорости экструзии и вытягивания: поддерживайте скорость растяжения ребер на минимальном уровне; для древесно-пластиковых профилей стремитесь к минимально возможной скорости растяжения, чтобы уменьшить внутреннее напряжение.
3. Поддерживайте стабильное давление в системе; проверьте, не засорена ли сетка фильтра; убедитесь, что конфигурация сетки фильтра позволяет минимизировать пульсацию давления.
4. Воздушный зазор должен сохраняться в пределах 10–20 мм, чтобы предотвратить боковое смещение профиля перед его входом в формообразующую втулку.
5. Окончательный отскок (армирующие стержни постепенно деформируются после завершения охлаждения).
Причина: остаточное внутреннее напряжение, неправильный градиент охлаждения, слишком быстрое охлаждение поверхности, продолжающееся внутреннее сжатие и последующая деформация ребра. Контрмеры: Увеличьте длину бака охлаждающей воды и добавьте дополнительное охлаждение; отрегулируйте градиент охлаждения от высокого к низкому и избегайте резкого охлаждения; соответствующим образом уменьшите коэффициент вытяжки.